


|
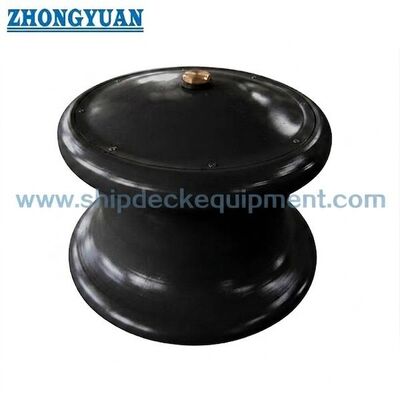
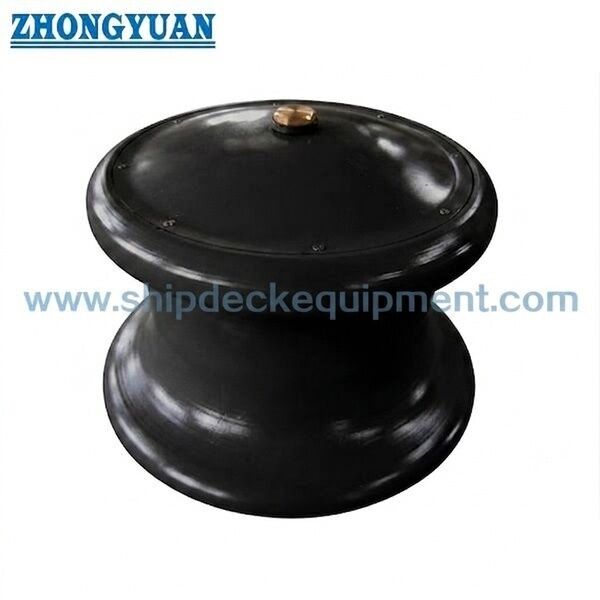
150~500mm 鋼板の固定ローラー 粉末カバー ISO 13755:2020 Type C に適合する
商品の詳細:
| 起源の場所: | 中国 |
| ブランド名: | Zhongyuan Marine Equipmen |
| 証明: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| モデル番号: | 標準またはカスタマイズされた |
お支払配送条件:
| 最小注文数量: | 1台 |
|---|---|
| 価格: | Based on quotation |
| パッケージの詳細: | 標準パレットまたはカスタマイズされた梱包を輸出します |
| 受渡し時間: | プロジェクト要件に基づく |
| 支払条件: | T/T、L/C |
| 供給の能力: | プロジェクトの要件に基づいたカスタマイズされた生産 |
|
詳細情報 |
|||
| 技術基準: | ISO 13755-2020 | タイプ: | Type C 上部ダストカバー付き |
|---|---|---|---|
| ローラー直径: | 150~500mm | ローラーいいえ。: | シングルロール |
| ローラー重量: | 21~253kg | 材料: | 鋳物ステンレス鋼、鋳鋼 |
| 表面処理: | S2.5 に砂吹き + エポキシストアプライマーの 1 層, 磨いたステンレス鋼, パーソナライズされた表面処理が可能です. | 分類証明書: | CCS、NK、BV、ABS、DNV、LR、KR、BKI、IRS、RSなど |
| ハイライト: | 150~500mm スチールプレート 固定ロール,ISO 13755 型C ローラー,ISO 13755:2020 製造されたアンローリングロール |
||
製品の説明
150×500mm スチールプレート・モアリング・ローラー 粉末付き ISO 13755:2020タイプC
製品概要
ISO 13755:2020 タイプC 鋼ロールは,鋼板から製造された固定ロールで,ローラーは鋼管または形状のプレートから作られ,粉末カバーが装備されています.これは,ロープ上の滑り接触を減らす間,方向の制御された変更を通じたアンテナラインを導くために,船側ロールフェアリードと脚台フェアリードの配置内で使用されます..
タイプCは,ISO 13755製の鋼ロールファミリー内の製造された代替品です.タイプAとタイプB型鋳型鋼ロールとは異なり,タイプCは鋼板/チューブ構造と独自の次元配置を使用標準的な基準SWLケースは,適用されるロープ傾斜角度に基づいており,製造された構造は,対応するB型サイズよりも低い基準計算質量を持っています.したがって,名目サイズを考慮して選択する必要があります.ロープ直径とD/d比率,設置幾何学,製造品質,溶接検査,基礎設計およびプロジェクト承認要件
速やかな仕様
タイプ:ISO 13755:2020タイプC,粉末付きの鋼板構造 →タイプA/Bの鋼鋳型ロールの代替品.
•名目サイズ:Dn 150 / 200 / 250 / 300 / 350 / 400 / 450 / 500 mm →Dnは標準的なロール外径の指定です.
基準SWL: θ = 90°では265 ∼1,942 kN, θ = 0°では186 ∼1,373 kN → 本格的な船上SWLは,承認された基礎と甲板下の強化に依存する.
計算された質量: 21~253 kg/セット → 同じリストの名目サイズでB型より低い標準基準質量.最終的な装置設計は負荷駆動のままです.
ローラー材料の基礎: 235 N/mm2 未満の収納点を持つ鋼板 → C型ローラーは,鋼管または形状のプレートから作られています.
軸/ブッシュベース:収力点が350N/mm2以下または同等である溶接可能な鋼軸材料;銅,青銅または同等なブッシュ.
• 製造検査: 溶接された表面と形状された表面は,目に見える欠陥から自由でなければならない.ロープ接触面は,滑らかで,有害な不規則性がない必要があります.
• メンテナンスの基礎:外部の耐腐蝕仕上げと滑らかな回転部品 → 塵の覆い,溶接状態,ブッシュの磨き,自由回転は検査点として残ります.
主な技術パラメータ
選択されたISO 13755:2020C型寸法と基準負荷.別記がない限り,寸法はmmで示される.
|
Dn |
D2 |
D3 |
D4 |
D5 |
D6 |
SWL θ=90° (kN) |
SWL θ=0° (kN) |
質量 (kg) |
|---|---|---|---|---|---|---|---|---|
| 150 | 230 | 220 | 121 | 95 | 110 | 265 | 186 | 21 |
| 200 | 300 | 280 | 162 | 118 | 140 | 441 | 314 | 37 |
| 250 | 370 | 340 | 186 | 136 | 160 | 579 | 412 | 56 |
| 300 | 430 | 400 | 209 | 149 | 180 | 726 | 510 | 86 |
| 350 | 490 | 455 | 236 | 172 | 195 | 1,040 | 736 | 127 |
| 400 | 560 | 520 | 254 | 184 | 207 | 1,246 | 883 | 174 |
| 450 | 620 | 580 | 269 | 199 | 225 | 1,599 | 1,128 | 215 |
| 500 | 680 | 640 | 293 | 217 | 240 | 1,942 | 1,373 | 253 |
選択と調査ガイド
• ステップ1:ISO 13755:2020 タイプCを確認し,船の固定配置と必要なロール外径に応じて名目サイズDn 150 ̇ 500を選択します.
• ステップ2: 固定線直径,施工および許容されるD/d比,ロープリード方向およびロールを通る動作角度を確認します.
• ステップ3: 適用される θ 負荷ケース,SWL,船側または基座のフェアリード配置,基礎幾何学,甲板の下の補強装置の必要性を確認します.
ステップ4:C型鋼板の材料要求,軸とブッシュの材料,製造/溶接検査の範囲,防塵配置,材料の追跡性を確認する.
• ステップ 5: コーティング システム,次元 検査, 溶接 視覚 / NDT 要求事項, 潤滑,マーク,分類協会の関与を確認します.
• ステップ 6: 量,容器種類,設置位置,図面または参照写真,配送目的地,必要な配送時間
構造
Steel tube / formed plate roller | Fabricated steel-plate components | Axle | Brass / bronze bush | Dust cover | Grease path / lubrication point | Foundation or pedestal interface | Welded connection to ship structure
製造 ロープ 接触 設置 利点
•タイプCは,鋼管または形状板のロール構造を使用し,鋳鋼タイプA / Bの構造的に異なる製造経路を提供します.
型C鋼板の標準的な最小出力ベースは,鋳型ロールの最小出力ベースよりも高い.しかし,これはより高いSWLを主張するために使用されるべきではありません. ISO参照SWL表が適用される負荷ケースを規制するためです..
• 基準計算質量は,リストの名目サイズではB型より低く,操縦重量を減らすことができます. 基礎設計は依然として承認された運用負荷に基づいてなければなりません.
• Type C の場合は,溶接質と寸法制御が特に重要で,ローラーは鋳鋼のローラーボディとして製造されるのではなく,製造される.
• ロープ接触面は滑らかで,溶接の噴霧,鋭い局所的な縁,または固定線を磨く可能性のある不規則性がないようにする必要があります.
• D/d比は,実際に固定線直径とロープ製造者のガイドラインを比較して,曲がりに関連した強度低下を軽減する必要があります.
• 基礎と溶接接続は,プラスチック変形や裂け目なく,ロールの負荷を船体内に転送しなければならない.製造されたロールは,支え構造から独立して選択することはできません..
カスタム属性
• 標準:ISO 13755:2020 → 船舶の固定装置と牽引装置のための現在のISO鋼ロール規格.
タイプ:C型 粉末付き →製鋼板/管状のロール構造
•名目サイズ:Dn 150~500mm →ロープサイズ,D/d比率,ライン経路,設置スペースで選択します.
基準SWL: 2つの標準負荷ケースで θ 角 →実際の船上標識は,承認された基礎と甲板の下の補強に留まります.
ローラー材料ベース:鋼板,収力点 ≥235 N/mm2 →タイプCの配置に従って鋼管または形状されたプレートから製造されたローラー.
軸 / ブッシュ: 溶接可能な鋼軸材料 ≥350 N/mm2 または同等 銅 / 青銅 / 同等 ブッシュ
製造品質: 目に見える溶接/表面の欠陥は許されない → ロープ接触表面の仕上げと寸法制御は重要な受け入れポイントです.
• 表面保護: 外部防腐仕上げ + 回転部品の潤滑 → 最終コーティングは船舶/造船所の仕様に従って行われます.
• 証明書 の 必要 性: 注文 の 範囲 に かかっ て 入手 でき ます → 製造 者,材料, 溶接/検査, クラス の 文書 は 注文 前 に 確認 さ れ ます.
働き方
Mooring line approaches the fabricated roller → Rope bears on the smooth steel contact surface → Roller rotates around the axle and bush → Line direction changes with reduced sliding contact → Load transfers through the fabricated body and foundation / pedestal into the hull structure → Dust cover and lubrication support protection and free rotation
申請
Shipside roller fairlead arrangements | Pedestal fairleads | Ship deck mooring stations | Mooring-line direction changes | Towing and mooring fitting systems | Fabricated-steel deck equipment projects | Newbuilding and replacement projects
認定 と 利点
証明書は プロジェクトの要件,材料の追跡可能性,溶接/検査の範囲,分類協会の承認手順によって 整理することができます.注文範囲とクラス受付に応じて利用可能.
認証:CCS,NK,BV,ABS,DNV,LR,KR,IRS,RS,RINA,CRS メーカー試験証明書
図解と写真
よくある質問
Q1:ISO 13755 タイプCとタイプBの主な違いは何ですか?
A1:B型は,上部にダストカバーを付いた鋼製鋳型ロールを使用.C型は,ダストカバーを付いた鋼板構造を使用し,ロールは鋼管または形状のプレートから作られています.タイプCも独自の詳細な次元配置を持っています.
Q2:より軽いC型基準質量は,SWLが低いことを意味しますか?
A2: いいえ.基準質量とSWLは異なるパラメータです.ISO表は,名目サイズとロープ偏り角による適用可能なSWL負荷ケースを提示しています.基礎と甲板の下の補強は,まだ船の実際のSWLを決定します..
Q3:C型調査で確認すべき製造情報は何ですか?
A3:名目サイズ,鋼板材料の基礎,製造図,溶接/検査要件,軸およびブッシュ材料,ロープサイズおよびD/d比率,基礎または脚台の配置を確認します.コーティング, 証明書の範囲と配達要件
