


|
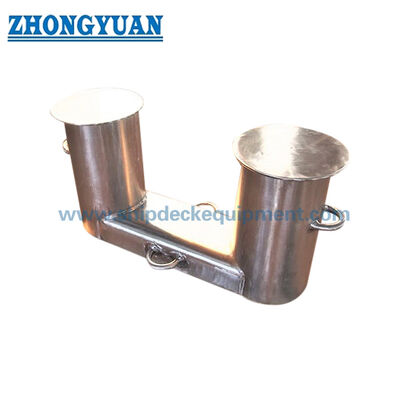
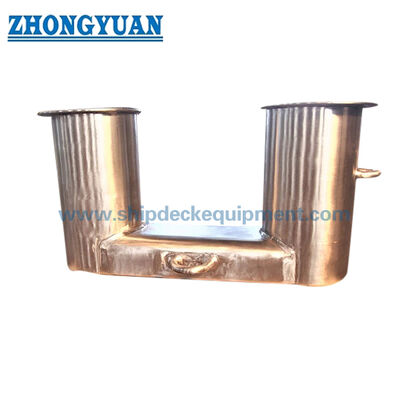
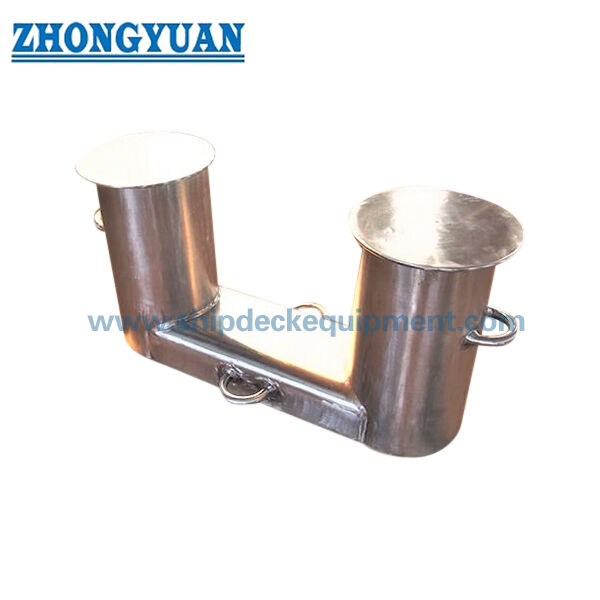
船舶係留・曳航用ダブルビット係船柱(ステンレス製)| DIN 82607:1995
商品の詳細:
| 起源の場所: | 中国 |
| ブランド名: | Zhongyuan Marine Equipmen |
| 証明: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| モデル番号: | 標準またはカスタマイズされた |
お支払配送条件:
| 最小注文数量: | 1台 |
|---|---|
| 価格: | Based on quotation |
| パッケージの詳細: | 標準パレットまたはカスタマイズされた梱包を輸出します |
| 受渡し時間: | プロジェクト要件に基づく |
| 支払条件: | T/T、L/C |
| 供給の能力: | プロジェクトの要件に基づいたカスタマイズされた生産 |
|
詳細情報 |
|||
| 技術基準:: | DIN82607:1995-01 | タイプ:: | DIN-1、DIN-2、DIN-3、DIN-5、DIN-8、DIN-12、DIN-20、DIN-32; |
|---|---|---|---|
| 材料:: | 軟鋼、C-Mn鋼、ステンレス鋼など砕氷船用特殊鋼も供給可能です。 | 呼び径:: | 140~560mm。 |
| 重さ:: | 21〜770kg。 | 表面処理:: | S2.5までサンドブラスト+エポキシショッププライマー1層、ミラーまたはサテンポリッシュ、ポリッシュ、亜鉛メッキ、 |
| SWL範囲:: | 10-320KN; | 分類証明書:: | CCS、NK、BV、ABS、DNV、LR、KR、IRS、 |
| ハイライト: | ステンレス鋼のボラード,DIN 82607 ステンレス・スティール・ボラー |
||
製品の説明
ステンレスステールで2段のボリュードで 船の固定と牽引をします1995
製品概要
DIN 82607 のダブルビット・ボラード (double bitt bollard) は,ワイヤロープ,繊維ロープ,または合成ロープラインを押さえて制御するための,溶接された甲板基の上に設置された船上着陸および牽引装置である.ロープ回転とライン分離のための2つの作業ビットを提供し,ベース接続を通じて強化されたデッキ構造に適用されたロープ力を転送このページは,耐腐蝕性や磨きされた表面を必要とするプロジェクトのための不朽鋼の供給に焦点を当てています.容器仕様に従って炭素鋼とC-Mn鋼のバージョンも議論できます.
DIN Mediaは,DIN 82607:1995-01を現在の版として,公式英語のタイトル"Double bollards"でリストしている.供給されたモデルシリーズは,10kNから320kNまでの最大牽引負荷と約139からビットチューブの外径をカバーします..7 mm から 559 mm.最終的な選択は,船の固定または牽引計画,線の方向,甲板の基礎,甲板の下の強化,溶接手順,材料の種類,表面仕上げ,検査範囲プロジェクトに必要な負荷用語.
速やかな仕様
- 標準状態:DIN 82607:1995-01,ダブルボラード → DINメディアによって現在としてリストされ,DIN 82607:1992-10を置き換えています.
- 製品タイプ: 船舶のダブルビット・ボラード → 船上での固定および牽引ラインの取り扱いに使用されます.
- モデル範囲: DN-1 / DN-2 / DN-3 / DN-5 / DN-8 / DN-12 / DN-20 / DN-32 → モデルプレフィックスと指定は,公式規格または承認された図面で確認する必要があります.
- 最大牽引負荷: 付属表で10320 kN → この項目は,プロジェクト確認がない限り,SWLに自動的に置き換えられることはありません.
- ビットチューブサイズ: d1 約139.7×559 mm モデル依存の壁厚さ → ロープ接触幾何学,製造重量,デッキ配置に影響を与える.
- 材料の選択:軽鋼,C-Mn鋼,またはステンレス鋼 → 正確なプレートおよびチューブグレード,溶接可能性,材料証明書を確認する必要があります.
- 表面仕上げ: Sa 2.5 吹き込みプラスエポキシショッププライマーは,コーティングされた鉄鋼; ステンレス鋼は,サテン,鏡磨き,またはプロジェクト指定の仕上げ.
- 推定重量: 供給された行データで18649kg →最終報名重量は,別々の21770kgの要約が表と一致していないため確認する必要があります.
主な技術パラメータ
| タイプ |
マックス 引き寄せ 負荷 KN 関連品 |
d1 × s1 | b | d2 | d3 | e±10 | h1 | h2 | h3 | h4 | h5 | r | s2 | s3 | u | a1 | a2 |
体重 (kg) ≈ |
| DN-1 | 10 | 139.7×63 | 130 | 160 | - | 430 | 370 | 105 | 25 | - | 55 | 40 | 5 | 18 | - | 3.5 | 4 | 18 |
| DN-2 | 20 | 2191x8 | 180 | 240 | - | 570 | 475 | 115 | 35 | - | 60 | 50 | 6 | - | 27 | |||
| DN-3 | 32 | 273 × 10 | 250 | 300 | - | 700 | 570 | 135 | 45 | - | 75 | 60 | 8 | 25 | - | 4 | 50 | |
| DN-5 | 50 | 323.9×10 | 300 | 355 | 150 | 880 | 670 | 150 | 60 | 85 | 85 | 70 | 70 | 85 | ||||
| DN-8 | 80 | 355.6 × 142 | 330 | 390 | 170 | 1050 | 780 | 175 | 75 | 105 | 105 | 80 | 10 | 80 | 5 | 156 | ||
| DN-12 | 120 | 457 × 16 | 420 | 490 | 210 | 1200 | 860 | 195 | 90 | 130 | 120 | 90 | 16 | 35 | 90 | 6 | 259 | |
| DN-30 | 200 | 508×175 | 470 | 545 | 235 | 1350 | 970 | 230 | 115 | 155 | 150 | 100 | 100 | 7 | 376 | |||
| DN-32 | 320 | 559 × 20 | 530 | 600 | 255 | 1400 | 1 千 | 270 | 145 | 180 | 110 | 110 | 649 |
選択と調査ガイド
ステップ1: DIN 82607:1995-01と,船舶の固定/牽引配置に従って,要求されたモデルまたは最大牽引負荷を確認する.
ステップ2:ロープの種類,ロープ直径,期待されるライン方向,包装配置,プロジェクトが最大牽引負荷,設計負荷,SWL用語を使用するかどうかを確認します.
ステップ3:デッキのレイアウト,基礎図,デッキの下の強化,溶接インターフェース,およびエンジニアリングレビューのための利用可能な設置スペースを提供します.
ステップ4:正確な材料の要求を確認します:不?? 鋼のグレードと製品形,または必要な軽鋼/C-Mn鋼のグレードです.
ステップ5:表面の仕上げ,コーティングまたはポーリングの要件,材料の追跡可能性,WPS/PQR,NDT,分類協会,目撃者検査の範囲を確認する.
ステップ 6: 量,容器種類,設置場所,配送目的地,必要な配送時間,プロジェクト図または参照写真,利用可能な場合は提供します.
構造
Twin tubular bitts | Welded steel post and plate assembly | Smooth rope-contact surfaces | Line-retaining geometry | Deck welding interface | Under-deck foundation connection | Polished stainless steel or specified coated finish
製造,設置,エンジニアリング の 利点
- 双柱型幾何学では,ロープの回転と線の分離のために2つの作業ビットが用意されています.実際のベーリング配置は,船舶の泊まりや牽引計画に従ってなければなりません.
- 供給された寸法は,製造された管状と溶接板構造を示します.製品が鋳造鋼の柱形として記述されるべきではないのは,プロジェクト特有の図が明示的に構造を変更しない限りである..
- ロープの接触端や移行は,ロープ,マニラ/シザールロープ,または合成線との局所的な接触を減らすために,着用して滑らかにする必要があります.
- 甲板の底部と甲板の下の基礎は,ボラードボディだけに頼らずに,指定されたロープ負荷と負荷方向を船構造に転送しなければならない.
- ステンレス鋼の構造では,溶接手順,熱入力,歪み制御,表面仕上げ,およびあらゆるピクルング/消化要求は生産前に確認されるべきである.
- 材料の追跡可能性,次元検査,溶接検査,NDT,およびクラス目撃は,注文範囲と承認された検査計画に従って取り決めることができます.
- DN-1 から DN-32 の範囲では,外見のみではなく,必要な牽引負荷,管のサイズ,デッキスペース,および搬送重量によってモデル選択をサポートします.
カスタム属性
- 標準:DIN 82607:1995-01 → 現在のDIN 設計と図の参照のためのダブルボラード標準記録.
- 製品形態: 双ビット / 双ボラード → 固定線と牽引線のための双柱船上配置.
- 負荷範囲:最大牽引負荷10~320 kN → 承認されたプロジェクト文書に記載されている用語を使用します.SWLの等価性を想定しないでください.
- 製造: 溶接された鋼部品の管柱 → 製造と溶接の詳細は,承認された図に従ってなければならない.
- 材料:不?? 鋼,軽鋼,またはC-Mn鋼 →正確なグレード,厚さ,溶接用品,および証明書レベルを確認する必要があります.
- 設置:甲板の溶接基 →甲板のプレート,座席,溶接細部,甲板の下の補強は船舶側による承認を必要とする.
- 表面処理: 塗装された鋼のための磨き不oxidable鋼またはSa 2.5プラスエポキシプライマー →最終システムは容器塗装仕様に従っており,
- 証明書要求: プロジェクトの範囲に応じて入手可能 → クラス証明書,材料証明書,製造者証明書,NDT,証人のポイントは,オートメントの前に合意する必要があります.
働き方
Mooring or towing line approaches the station → Line is turned and belayed around the twin bitts → Twin-post geometry controls the rope position and permits multiple turns → Applied force passes through the welded base and foundation → Reinforced deck structure carries the design load
申請
海洋商船 作業船 積み重複対象の拖船 船舶の停泊台 船舶の牽引台 新築プロジェクト 交換・改装プロジェクト
認定 と 利点
証明書は,プロジェクト要件,材料の追跡可能性,検査範囲,承認された図面,および分類協会の手順に従って整理することができます.
認証:CCS,NK,BV,ABS,DNV,LR,KR,IRS,RS,RINA,CRS メーカー試験証明書
図解と写真

よくある質問
Q1: DIN 82607 のダブルビット・ボラードは鋳造鋼製品ですか?
A1: 供給された寸法表では,管状の柱の大きさと溶接された部品の寸法が使用されており,これは製造された鉄鋼構造を示しています.鋳造物として販売されるべきではない. プロジェクト特有の承認された図面で鋳造構造が明確に規定されている場合を除き..
Q2:最大牽引負荷は SWL と同じですか?
A2: 自動的にではありません. 供給されたテーブルは最大牽引負荷を使用します. 承認されたプロジェクトは,この値が設計負荷,最大ロープ引力,または他の負荷ベースとして使用されるかどうかを定義する必要があります.デッキの基礎ローダーと合わせて,溶接,甲板の下の補強,負荷方向を検証しなければならない.
Q3: 報名前に必要な情報は?
A3: DIN モデルまたは要求された牽引荷重,ロープ配置,材料の種類,表面仕上げ,量,クラス要求,デッキと強化図,設置位置を確認します.配送目的地必要な配達時間です